
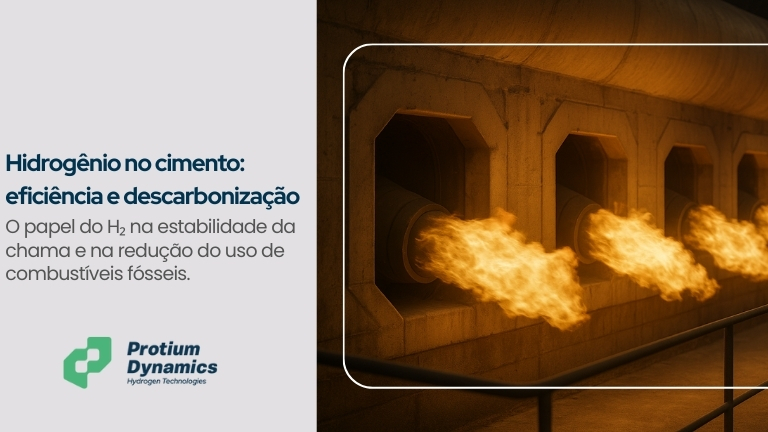

A indústria do cimento está no centro da discussão sobre descarbonização: ela é intensiva em energia, depende de temperaturas muito altas e tem emissões de dióxido de carbono (CO₂) tanto do combustível quanto da própria matéria-prima. Nesse cenário, o hidrogênio (H₂) começa a aparecer não como solução mágica que substitui tudo de uma vez, mas como combustível suplementar inteligente: ele ajuda a estabilizar chamas, viabilizar mais biomassa e combustíveis alternativos, reduzir o uso de coque e carvão e preparar o caminho para tecnologias mais profundas, como oxy-combustão e captura e armazenamento de carbono (Nhuchhen, Sit, & Layzell, 2022; IEA, 2023). Este texto tem como objetivo mostrar, de forma prática, onde o H₂ faz mais sentido hoje nos fornos de clínquer, quais são os principais caminhos de aplicação, os exemplos que já começam a surgir no Brasil e como a Protium Dynamics pode ajudar a estruturar pilotos e estratégias de descarbonização com hidrogênio bem desenhadas (Nhuchhen et al., 2022; IEA, 2023).
Pré-requisitos críticos para qualquer projeto de H₂ em fornos
Antes de qualquer aplicação com H₂ em uma fábrica de cimento, três decisões práticas costumam separar projetos que viram realidade de estudos que ficam na gaveta: mapear o forno e os queimadores que você tem, escolher precisamente onde injetar H₂ (queimador principal, calcinador ou mistura na rede de gás natural – GN) e amarrar um TEA (avaliação tecno-econômica) que trate de segurança através de um estudo de perigos e operabilidade (Hazard and Operability Study – HAZOP), emissões de óxidos de nitrogênio (NOₓ) e logística de suprimento. Feito isso, dá para avançar com rampagens graduais (por exemplo,1→5→15→30% da energia no ponto escolhido) e medir o que realmente importa: estabilidade de operação, qualidade do clínquer e custo de CO₂ evitado (EPA, 2000; IEA, 2024).
O pano de fundo é conhecido: para sinterizar clínquer, os fornos operam a temperaturas de 1.300–1.450 °C e emitem CO₂ tanto pela queima de combustíveis quanto pela calcinação do calcário; tipicamente, ~40% das emissões diretas vêm do calor de processo e ~60% da reação química. Por isso, mexer no combustível continua sendo alavanca central de descarbonização — sobretudo nas linhas via seca com pré-aquecedor e pré‑calcinador, hoje o estado da arte. No Brasil, há um diferencial: a indústria já ampliou o coprocessamento de biomassa e resíduos e visa a expectativa da casa dos 30% de substituição térmica (ABCP, 2018; IEA, 2023). Nesse contexto, o H₂ aparece menos como “solução mágica” e mais como reforço para estabilizar chamas, destravar maiores teores de alternativos e reduzir o consumo de coque/carvão sem sacrificar qualidade. (IEA, 2023; ABCP, 2018).
Aplicações práticas do H₂ em fornos de clínquer
Como esse reforço entra na prática? Primeiro, entendendo tipos de fornos e queimadores. Nas linhas modernas, boa parte do calor é inserida no pré‑calcinador (com ar terciário), enquanto o queimador principal controla a zona de queima no gargalo do forno. Fornos longos via seca/úmida e os fornos verticais (Vertical Shaft Kiln – VSK) ainda existem, mas respondem por fatia menor do volume de clínquer. Os queimadores mais comuns são multicanais, com controle de swirl e momentum para ajustar o formato da chama e aceitar múltiplos combustíveis (sólidos, líquidos e gasosos). Aqui, swirl é a rotação imposta ao jato de ar/combustível, que “abre” ou “fecha” a chama, e momentum é o impulso da chama, que define seu alcance e penetração no forno. Essa anatomia importa porque define onde o H₂ deverá entrar e como ele vai interagir com GN, coque/petcoke e biomassa/combustíveis alternativos (ECRA, 2017; ECRA, 2022; Mateus, Neuparth, & Cecílio, 2023).
Do ponto de vista de combustão, a “personalidade” do H₂ é clara: chama muito reativa (ignição precoce), sem fuligem e com menor radiação do que chamas ricas em hidrocarbonetos, o que pode deslocar a transferência de calor para convecção e elevar picos de temperatura — e, com isso, NOₓ térmico se não houver desenho adequado de chama e estagiamento. A boa notícia é que, em co‑firing com carvão/petcoke, estudos mostraram ignição antecipada, chama mais compacta e — dependendo da configuração — até redução de NOₓ frente a cenários de carvão puro ou H₂ puro, porque o padrão de mistura ar/combustível e o estagiamento mandam tanto quanto o combustível em si (Johansson et al., 2024; Hercog et al., 2023; Mateus et al., 2023).
Daí derivam três caminhos de aplicação. No queimador principal, o H₂ pode estabilizar a zona de queima e viabilizar misturas de baixo carbono. O caso mais didático é o da Hanson/Heidelberg Materials (Ribblesdale, Reino Unido): um teste de “combustível 100% net‑zero” combinou H₂ (~39%) com farinha de carne e ossos e glicerina, e o estudo acadêmico subsequente confirmou que o clínquer/cimento produzido ficou dentro das especificações (MPA, 2021; Heidelberg Materials UK, 2024). No pré‑calcinador, a injeção de H₂ tende a reduzir risco de NOₓ e ajuda a elevar a substituição térmica global; a Limak relatou injeção de H₂ na torre de pré-aquecimento com taxa de substituição térmica total de ~50%. Por fim, há a rota de mistura com Gás Natural (GN), útil em plantas que já operam queimadores multicanais a gás: ajuste mais simples, com ganhos de ignição e janela para mais combustíveis alternativos (Limak Cement, 2024; CEMEX, 2022).
E no Brasil? O RN caminha para um piloto emblemático: Mizu Cimentos e CPFL Energia anunciaram uma planta‑piloto de H₂ verde para suprir a fábrica de Baraúna, com foco em substituir parte do coque e quantificar reduções de emissões — operação prevista para meados da segunda metade da década. A importância desse arranjo vai além do forno: integrar fornecimento local de H₂, uso do O₂ da eletrólise e protocolos de segurança desde o projeto reduz custo de escala e acelera curva de aprendizado (CPFL Energia, 2024).
No dia a dia da operação, misturas são a palavra-chave. H₂ + carvão/petcoke melhora ignição de sólidos de baixa volatilidade e pode compactar a chama; H₂ + biomassa/combustíveis alternativos atua como “intensificador” que destrava metas de taxa de substituição térmicas mais altas; H₂ + GN simplifica retrofit em quem já tem gás. A experiência de campo dá respaldo a essa narrativa: a CEMEX vem usando H₂ como “catalisador de combustão” para elevar participação de combustíveis alternativos sem perder estabilidade (CEMEX, 2022), enquanto fabricantes de queimadores oferecem versões hydrogen‑ready com geometrias específicas para segurar as emissões de NOₓ e manter a forma da chama (Mateus et al., 2023).
Desafios técnicos, econômicos e regulatórios para o uso de H₂
Nem tudo são flores. Economia é o primeiro freio: mesmo com quedas de custo, o H₂ renovável só fecha conta em nichos ou onde há energia renovável muito competitiva e contratos bem estruturados; por isso, os primeiros casos vencedores costumam ser cirúrgicos — usar H₂ onde mais dói (ignição/estabilidade) para desbloquear mais biomassa/combustíveis alternativos e reduzir coque. Na análise global da IEA, a queda de custos avança, mas a competitividade plena contra fósseis depende de condições locais e do preço de carbono; integrar o O₂ coproduzido pela eletrólise (para enriquecimento/oxy‑combustão ou sinergias com captura e armazenamento de carbono – Carbon Capture and Storage – CCS) melhora a conta em cenários específicos (IEA, 2024). Em paralelo, NOₓ precisa de engenharia: estagiamento de ar/combustível, queimadores low‑NOₓ e, se necessário, catalisadores do tipo SNCR/SCR (redução seletiva não catalítica e catalítica) — um arsenal já conhecido do setor cimenteiro (EPA, 2000).
Contribuição da Protium Dynamics e próximos passos para o setor
“Mas o H₂ serve para todos os cimentos?” Para os tipos brasileiros definidos na NBR 16697 — Cimento Portland (CP) I, CP II (E/ZI), CP III, CP IV e CP V‑ARI — o H₂ reduz emissões de combustão sem, por si só, mexer no fator clínquer. Ele complementa estratégias de baixo carbono (mais escória/pozolana nos CP III/IV, por exemplo). Em nichos como cimento branco, onde se evita fuligem e cinzas para preservar alvura, a chama “limpa” do H₂ tende a ser particularmente compatível em cenários futuros de redução de carbono (ABCP, 2018; ECRA, 2022).
Nesse contexto, o papel da Protium Dynamics é integrar engenharia de processo e viabilidade econômica, e, podemos separar este caso em quatro blocos que conversam entre si: (1) Ensaio Energético do seu forno, com simulação de dinâmica de fluidos computacional (CFD) de chama e transferência de calor para definir pontos de injeção e blends (H₂+GN, H₂+coque/biomassa/Combustíveis Alternativos) e modelar NOₓ; (2) Testes Pilotos por etapas com protocolo de qualidade de clínquer/cimento e campanha de medições; (3) Análise Técnico-Econômica que combine fornecimento de H₂ (on/off‑site), investimento de capital (CAPEX) de retrofit e uso do oxigênio (O₂) coproduzido; e (4) um roadmap para escalar taxa de substituição térmica e preparar a planta para futuras sinergias com oxy‑combustão/Captura e armazenamento de carbono. Na prática, isso significa sair do “talvez” e transformar H₂ em ganho de taxa de substituição térmica hoje — e em opções reais para o médio prazo (ECRA, 2022; IEA, 2024).
De modo geral, o H₂ já faz diferença quando usado como combustível suplementar inteligente: melhora ignição, dá estabilidade a misturas desafiadoras e viabiliza mais biomassa/combustíveis alternativos, reduzindo o uso de coque/petcoke sem degradar a qualidade — algo demonstrado em testes de campo e confirmado por análises independentes (MPA, 2021; Heidelberg Materials UK, 2024; Johansson et al., 2024). Para quem está no Brasil, a combinação de base de coprocessamento, projetos como os da Mizu/CPFL e a possibilidade de integrar O₂ da eletrólise cria terreno fértil para pilotos bem desenhados. Se você quer estruturar um projeto, a Protium Dynamics pode te ajudar de ponta a ponta neste processo, desde conduzir do diagnóstico ao piloto, Tech Report de decisão e rollout — de forma estruturada.
Referências (APA)
ABCP – Associação Brasileira de Cimento Portland. (2018). ABNT NBR 16697 – Cimento Portland – Requisitos: o que mudou. São Paulo: ABCP. Recuperado em 12 novembro 2025, de https://abcp.org.br/publicacoes/abnt-nbr-16697-cimento-portland-requisitos-o-que-mudou
CEMEX. (2022, 6 de dezembro). CEMEX to introduce hydrogen technology to reduce CO₂ emissions in four cement plants in Mexico. Recuperado em 12 novembro 2025, de https://www.cemex.com/media/press-releases/cemex-to-introduce-hydrogen-technology-to-reduce-co2-emissions
CPFL Energia. (2024, 22 de agosto). CPFL e Mizu Cimentos firmam parceria para planta-piloto de H₂ verde no RN. Recuperado em 12 novembro 2025, de https://www.cpfl.com.br/releases/cpfl-e-mizu-cimentos-firmam-parceria-para-planta-piloto-de-hidrogenio-verde-no-rn
ECRA – European Cement Research Academy. (2017). Energy performance of cement kilns. Düsseldorf: ECRA. Recuperado em 12 novembro 2025, de https://ecra-online.org/publications
ECRA – European Cement Research Academy. (2022). The ECRA Technology Papers 2022 – State of the Art Cement Manufacturing. Düsseldorf: ECRA. Recuperado em 12 novembro 2025, de https://ecra-online.org/publications
EPA – United States Environmental Protection Agency. (2000). NOx Control Technologies for the Cement Industry. Washington, DC: EPA. Recuperado em 12 novembro 2025, de https://www.epa.gov/sites/default/files/2017-12/documents/nox-control-tech-cement.pdf
Heidelberg Materials UK. (2024, 12 de novembro). Academic study confirms success of Ribblesdale world-first hydrogen fuel trial. Recuperado em 12 novembro 2025, de https://www.heidelbergmaterials.co.uk/en/news/academic-study-confirms-success-of-ribblesdale-hydrogen-fuel-trial
IEA – International Energy Agency. (2023). Cement – Analysis. Paris: IEA. Recuperado em 12 novembro 2025, de https://www.iea.org/reports/cement
IEA – International Energy Agency. (2024). Global Hydrogen Review 2024. Paris: IEA. Recuperado em 12 novembro 2025, de https://www.iea.org/reports/global-hydrogen-review-2024
Johansson, A., Fernberg, J., Sepman, A., Colin, S., Wennebro, J., Normann, F., & Wiinikka, H. (2024). Cofiring of hydrogen and pulverized coal in rotary kilns using one integrated burner. International Journal of Hydrogen Energy. https://doi.org/10.1016/j.ijhydene.2024.09.327
Mateus, M. M., Neuparth, T., & Cecílio, D. M. (2023). Modern Kiln Burner Technology in the Current Energy Climate: Pushing the Limits of Alternative Fuel Substitution. Fire, 6(2), 74. https://doi.org/10.3390/fire6020074
Mineral Products Association (MPA). (2021, 29 de setembro). World-first UK hydrogen trials demonstrate pathway to net zero cement. Recuperado em 12 novembro 2025, de https://mineralproducts.org/News/hydrogen-trials-net-zero-cement.aspx
Nhuchhen, D. R., Sit, S. P., & Layzell, D. B. (2022). Decarbonization of cement production in a hydrogen economy. Applied Energy, 317, 119180. https://doi.org/10.1016/j.apenergy.2022.119180
Limak Cement / Air Liquide. (2024, 5 de novembro). Hydrogen-blended fuel in preheating tower (Polatlı). Recuperado em 12 novembro 2025, de https://www.airliquide.com/group/news/limak-cement-hydrogen-fuel-polatliHercog, J., Krajnc, A., Tušar, J., Širok, B., & Hriberšek, M. (2023). Pilot testing and numerical simulations of the multifuel burner for the cement kiln. Fuel, 342, 127801. https://doi.org/10.1016/j.fuel.2023.127801
Sobre o autor
Sami Massalami Mohammed Elmassalami Ayad atua como eng. Desenvolvedor Sênior na na Protium Dynamics. Doutor em Eng. Mecânica pela UFRJ. Desenvolve atividades em pesquisa e desenvolvimento de soluções energéticas com foco em hidrogênio e otimização de sistemas térmicos.